激光喷码机适合打什么材料?不同光源适配范围
发布日期:2026/10/18 浏览: 次 来源:LINX
激光喷码机适合的材料,取决于光源波长与材料表层的相互作用。光纤常用于金属及部分塑料,CO2常用于纸张、木材和部分塑料、玻璃,紫外可评估热敏或细小标识任务。领新LINX通过实际材料试样确定标识形成方式,综合匹配功率、场镜及产线配置,建立具体材料与机型的适配关系。
一、金属及涂层件光纤加工
领新LINX FSL20、FSL50分别为20W、50W光纤配置,可对金属和部分塑料开展工艺测试。不锈钢、铝合金、钢件的吸收与表面状态不同,标识可能通过变色、刻蚀或去除涂层形成。工艺目标包括保留表面纹理或形成规定深度的耐磨字符,具体加工方式按产品要求确定。
有油膜、氧化层或涂层的零件,需要按实际交付状态试样。领新LINX将热处理、喷涂和化学清洗等工序纳入留码测试,观察处理后能否保留规定的对比与码面。密封面、配合面及薄壁区域则与产品工艺人员共同确认,选定适合赋码的位置。
二、纸张木材与CO2加工
CO2激光常通过表面烧蚀、变色或涂层变化形成对比。纸盒核对印刷油墨与上光层,木材分析纹理及焦边,塑料确认树脂、添加剂和颜色。透明材料及配方变化样件应分别测试,以确认对比度与材料表层变化。
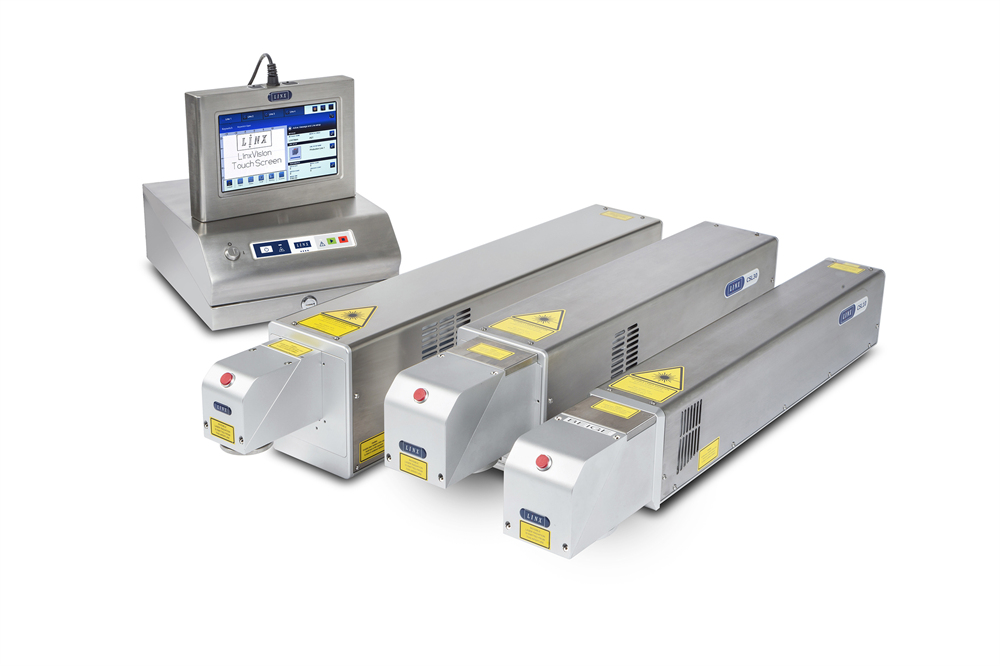
CSL10、CSL30、CSL60分别提供10W、30W、60W配置。功率选择要配合内容长度、有效打标窗口和材料耐受程度。对于PET等应用,可按具体方案评估相应波长;通过波长、能量与材料反应的匹配,确定有效加工条件。
三、玻璃及热敏材料工艺验证
玻璃激光标识应关注表面变化、字符对比和裂纹风险,使用条件涉及清洗、消毒或温度变化时,还需检验处理后的表现。曲面容器要选择合适码位与焦点范围,避免边缘能量变化造成字符深浅不一。
紫外激光的热影响较低,可纳入薄膜、细小塑料件及部分电子材料的方案比较,具体参数仍需通过测试确认。复合膜检查阻隔层、针孔和封口功能,电子件避开敏感区域,并结合外观及产品性能确定工艺窗口,使码面与功能要求共同达标。
四、材料适配与后续工序要求
标识应在后续加工、装配及清洗后保留可读状态。工艺评估梳理产品从赋码到使用的流程,确定磨损、介质接触、温度及储存条件,再选择适合的标识方式。二维码需要在实际光照、角度和读码距离下验证,必要时按对应规范开展质量检验。
对于需要保留原表面或激光效果不足的材料,可以评估喷墨等替代工艺。工艺选择以标识任务为依据,综合比较材料影响、读取表现与工序适应性。保留不同方案的试样结果,便于将质量与使用成本放在同一条件下比较。
五、设备集成与工艺管理
激光头与材料间的位置应保持稳定,连续产线还需触发和速度同步。场镜决定标记范围及相关光学条件,扩大幅面可能改变小字符表现,因此实际内容与尺寸必须进入试样。安装空间也要留出调焦、维护和换型余量。
试样报告宜保留材料牌号、颜色、表面工艺、光源类型与关键参数,选取正常批次及允许波动范围内的样件对照。包装供应商调整涂层,或零件更换树脂配方后,可以依据这份记录复核。工艺记录支持既有方案积累,并为新材料导入确定测试范围,减少重复参数摸索。
防护罩、联锁和适合材料的烟尘收集是方案的一部分。领新LINX结合样品材质、节拍、码面及后处理要求,确定FSL或CSL等机型与配套。材料变化、读取结果及产品功能纳入联合验收,形成具体光源在对应材料上的适用范围。