汽车零配件喷码解决方案怎么选?领新LINX 全流程赋码配置
发布日期:2026/10/09 浏览: 次 来源:LINX
汽车零配件喷码方案需根据加工流程、标识保留周期与读取要求,匹配连续喷墨、颜料墨或激光工艺。金属壳体、塑料接插件、橡胶密封件与线束具有不同表面条件。领新LINX将材质适配、代码规则及产线联动纳入统一方案,使单件标识与生产数据关联形成相互对应的执行流程。
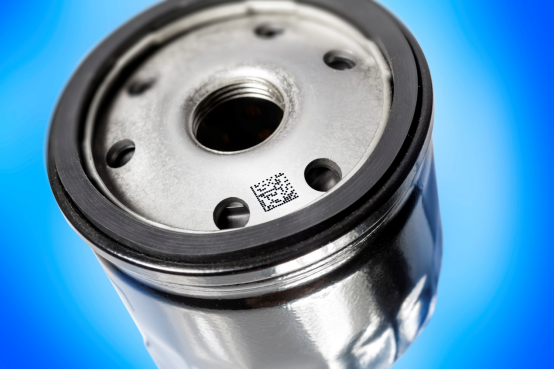
一、零配件工序与标识工艺匹配
零件喷码后是否经过清洗、热处理、喷涂或装配摩擦,直接影响工艺选择。若标识只用于内部短程分拣,可优先评估适配墨水的连续喷墨;若需要长期耐磨,应比较颜料墨与激光,结合工件材料和允许外观变化开展打样。
机加工金属上的切削液、塑料件上的脱模剂及橡胶表面的迁移物,可能影响墨层附着。试验采用实际工序取样件,记录清洁状态与干燥条件,并覆盖正常生产的表面差异,使验证结果能够对应量产件的真实工况。
二、赋码空间与设备配置
两行日期、班次或批号,可评估9810,支持2行喷印,62微米喷嘴,字符高度1.8—9mm。小型接插件需要较小字符时,9910可提供50、62、75微米喷嘴选择,支持3行,字符高度1.2—20mm,具体组合依据样品确认。
需要多行供应商编号、序列号或DataMatrix的工位,可评估9920与9940,支持至多6行,字符高度1.2—17mm。深色塑料、橡胶件及部分金属表面,可结合对比度需求评估9940 Spectrum白墨或彩色硬质颜料方案,通过颜色与字形配置改善标识辨识效果。
三、单件编码与生产数据关联
汽车零配件追溯常包含料号、供应商代码、批次与序列号。字段、分隔规则及码制根据客户要求确定,采用GS1 DataMatrix时按相应数据结构配置。主数据由生产系统管理,喷码模板锁定字段位置与格式,并通过权限控制保持版本一致。
支持相应接口的9900配置可与MES联调,围绕取码、打印、读码核对和工件放行建立控制顺序,并定义断网、重工、停线再启动及重复触发的处理规则。混线生产将扫码结果与当前工件或载具绑定,使代码内容与实际产品保持对应。
四、工装定位与换产控制
不规则零件在输送中转动,可能改变喷头距离和码区角度。工装定位或导向结构用于固定姿态,光电触发及编码器配合控制变速喷印。测试覆盖加速、减速与不同工件间距,评价字形比例及位置稳定性。不同零件高度采用经验证的可调支架或换型基准,便于按记录复现安装位置。多规格混流任务还应确认产品识别与工位切换的对应关系,减少姿态变化对成码质量的影响。
配合使用Linx QuickSwitch扫码枪可由外接扫码设备调用指定模板,换产后仍需核对料号、方向和首件。首件结果与工单、模板版本对应保存,便于换班及复产时核查。对喷头易受油雾或粉尘污染的工位,可选配SureClean自动清洗和干燥站;Easi-Change服务模块:最长24个月免维护,简单的自助服务,终身适用的泵和磨损部件,无隐藏费用更换零件。
可结合Linx REST API及VNC电脑/手机远程控制功能,打破空间限制,消除距离带来的效率瓶颈。通过电脑即可统一管控整条产线所有喷码设备。 换码、切换模板、修改参数、下发任务,简单三步完成。 无需现场奔走,不用被动等待停机窗口,大幅削减换线调参耗时。 把停机时间降下来,让产能释放,收益稳步提升。
多工位项目分别管理单件码与包装码,装箱时建立零件编号与箱码的关联,并按规则更新拆箱、返工和换箱记录。主数据缺失、字段为空或编号重复时,系统按约定报警并执行拦截,使物流记录、工件状态与异常处理具有可追查的对应关系。
五、流转后标识验证与方案交付
追溯标识验收覆盖喷印即检、后道加工后复检及装配读取,二维条码分别核对内容、模块成型、静区及印制质量。抽样覆盖不同模穴、表面颜色与加工批次;来料状态变化时,重新确认墨水、参数及对照样件。领新LINX将工件样品、代码模板、设备配置与异常处理表对应交付,为单件赋码、包装关联和整线追溯提供可核对的技术依据。