工业设备喷码用什么工艺?永久标识方案对比
发布日期:2026/09/18 浏览: 次 来源:LINX
工业设备零部件、金属工件、管材线缆等产品,标识需要耐受摩擦、油污、温度变化等工况,普通油墨喷码附着在表层,长期接触溶剂、堆叠摩擦后易磨损脱落,无法满足产品全生命周期追溯需求。激光打码形成的标识嵌入材质表层,不会因摩擦、溶剂接触、环境变化脱落。
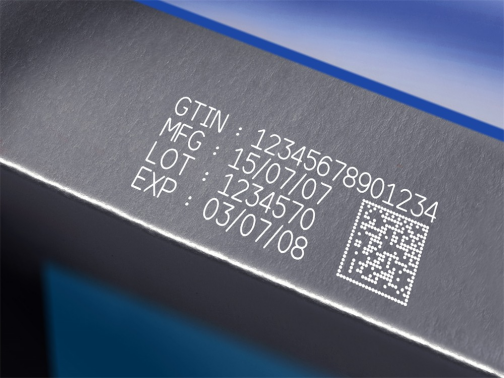
不同工业设备对标识的耐久性、材质适配性、产线速度要求各有侧重,需对比核心工艺做出选择。
一、光纤激光:金属工件永久标识
五金配件、轴承、齿轮、汽配零件需经过机加工、喷涂、组装、流通等多道工序,对标识耐磨性要求高。
领新LINX FSL 系列光纤激光打码机(20W/50W,打码线速1-6000mm/s,打标头防护等级IP54,风冷自带过热自动检测,100-240V宽幅供电)专为金属工件赋码设计,光束能量集中,可在金属壳体表面形成深度可调的永久标识。后续喷涂、摩擦工序后标识依旧清晰可辨,满足汽配行业追溯码、零部件编号的赋码需求,不影响工件表面平整度与装配精度。
二、CO₂激光:非金属包装与工业构件
纸质包装、塑料瓶、玻璃容器、木质构件等非金属材质,CO₂激光的能量易于被材质表层吸收,通过气化作用形成永久标识。
领新LINX CSL 系列 CO₂激光打码机(CSL60功率60W,打码速度最高8000mm/s,标识范围50mm-200mm,防护等级IP54;CSL10功率10W,激光管标称寿命45000小时,内置超过20000种参数配置)光束作用于材质表层气化形成标识,不会穿透包装接触内部产品,标识不会因冷藏、摩擦、水汽接触模糊脱落。
三、紫外激光:热敏精密工件冷光赋码
电子元器件、薄膜包装、电路板、电池外壳等精密工件对热影响敏感,普通激光加工的热辐射会造成工件受热变形。
领新LINX UVG 系列紫外激光打码机采用冷光源加工,热影响区域范围小,不会造成电子元件受热损坏,可在微小元件表面打印精细标识、DataMatrix 追溯码,标识清晰不脱落,满足电子行业精密赋码需求。
四、CIJ 小字符喷码:多材质产线柔性标识
工业产线中部分工件不需要永久刻印,或材质无法承受激光加工,需要采用油墨喷码方式。CIJ 连续喷墨技术通过偏转带电墨点实现非接触赋码,喷头与基材无需接触,产品连续移动即可完成标识打印,不会对产品造成损伤。可通过更换不同类型墨水,适配纸张、塑料、金属、玻璃、橡胶等多种基材,同一设备应对不同产品的赋码需求,设备复用率高。
LINX 9810(最多2行,62μm喷嘴,字符高度1.8mm-9mm,最大线速9.10m/s,不锈钢机身,IP55防护)标配GS1 DataMatrix编辑工具、PrintProtect断电保护,可选SureClean自动喷头清洗站,最长24个月保养间隔。
LINX 9920(最多6行,可选50/62/75μm喷嘴,字符高度1.2mm-17mm,单行最高线速7.28m/s,塔型字体10m/s)可选SureClean、内置EasiChange®服务模块(最长24个月保养间隔)、内置GS1 DataMatrix编辑工具、支持Linx QuickSwitch扫码枪功能、500组模板,静电防护±50kV,IP55防护等级可选IP65。
LINX 9940(最多6行34点阵,可选50/62/75μm喷嘴,字符高度1.2mm-17mm,单行5点字高7.28m/s,塔型字体10m/s)标配PrintProtect®备用电池(突发断电持续喷印最长3分钟)、500组模板、支持REST API、Linx PrinterNet远程监控,可选MK11 Mini喷头(墨水用量最多减少48%)、AAC主动气流控制(溶剂消耗最多降低42%)。
LINX 9940 Spectrum白墨型(最多6行34点阵,62/75μm颜料专用喷头,字符高度1.2mm-17mm)标配硬质颜料墨水(白色为主,支持黄、红等彩色颜料定制),适配深色塑料、玻璃、金属、橡胶、透明薄膜等非吸收性表面。全新Vortex@服务模块持续混合墨水提供高对比度的色彩和始终如一的墨水粘稠度,白墨专用过滤组件可过滤墨水中的团聚颗粒,减少颗粒进入喷头造成堵塞。
五、工艺对比与选型依据
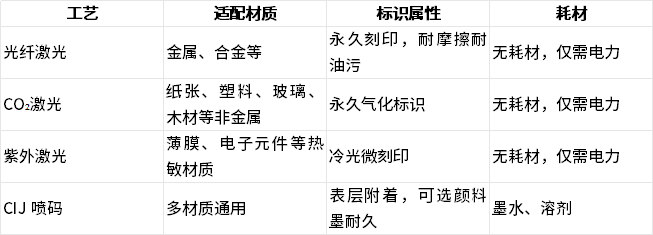
工业设备喷码工艺的选择,需依据工件材质、标识耐久要求和产线工况综合判断。