全自动喷码贴标怎么集成?领新LINX产线一体化方案
发布日期:2026/09/10 浏览: 次 来源:LINX
食品、日化、医药产品出厂前,瓶身、标签、外箱通常需要经过喷码与贴标两道工序。传统方案中喷码机和贴标机各自独立运行,数据不互通,操作人员需要分别调试、分别维护,喷码内容与贴标信息不一致的问题时常发生。领新LINX产线一体化方案将喷码与贴标工序联动,实现数据同源、信号同步、换产协同,适用于多品类共线生产与追溯体系对接场景。
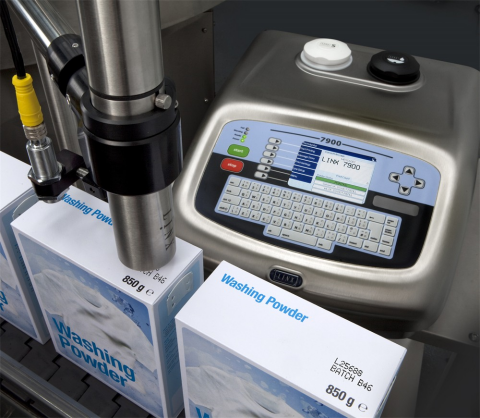
一、独立工序的常见问题
喷码机与贴标机独立运行,两台设备各自维护,操作人员需要分别掌握两套操作逻辑,调试耗时长。喷码内容与贴标信息需要分别录入,同一条产线换产时,喷码机与贴标机各有独立模板库,切换时需逐机修改,操作繁琐。两台设备各有一套触发信号,产线启停时喷码与贴标可能出现时序错位,导致已喷码产品未贴标或贴标后喷码偏移,影响成品出库效率。
二、一体化方案的核心架构
领新LINX产线一体化方案采用统一后台控制中心,将喷码机、贴标机、传感器、编码器整合为信号联动系统。编码器采集产线运行速度,实时传输至喷码机与贴标机,两台设备跟随同一条速度曲线运行,速度波动时同步调整执行节奏。光电传感器检测产品到位信号,同时触发喷码与贴标动作,确保喷码位置与贴标位置保持固定间距,不会出现错位。
统一后台存储喷码内容与贴标数据,换产时仅需在一台设备上操作,后台自动同步至全线设备,确保喷码信息与贴标数据一致。支持REST API通讯,可对接ERP、MES等生产管理系统,实现产品数据双向同步,满足追溯码、防窜货码的赋码要求。
三、机型配置与参数
9800系列·LINX 9810:入门级联机方案,支持最多2行喷印,62微米喷嘴,字符高度1.8mm-9mm,最大线速9.10m/s。7英寸全彩触控屏,单按钮启动与关机。标配GS1分步式二维码编辑工具,可生成符合标准的DataMatrix码,满足产品追溯码打印需求。支持使用Linx QuickSwitch扫码枪快速切换功能,贴标信息更新时,扫描对应条码即可调取喷印模板,喷码与贴标内容同步更新,无需逐台修改。标配PrintProtect断电保护电池,可选配SureClean自动喷头清洗站,三种清洗循环模式,适配贴标车间洁净环境。
9900系列·LINX 9920:支持最多6行喷印,可选50/62/75μm多规格喷嘴,字符高度1.2mm-17mm,单行最高线速7.28m/s,超高速塔型字体可达10m/s。可选配SureClean喷头自动清洗站,采用11个精确定位的喷射口清洁喷头关键部位,内置EasiChange®服务模块最长24个月保养间隔,大幅降低运维频次。内置GS1标准二维码编辑工具,生成合规DataMatrix码,满足药监与追溯码的扫码通过率要求。支持Linx QuickSwitch扫码枪功能,可通过条码扫描器实时切换喷印信息,500组带图片预览的生产模板,静电防护量程可达±50kV,适配贴标产线薄膜摩擦产生的静电干扰。
9900系列·LINX 9940:面向高速无人值守贴标产线,支持最多6行(34点阵)喷印,字符高度1.2mm-17mm,塔型字体可达10m/s。标配PrintProtect®备用电池,突发断电持续喷印最长3分钟,500组带图片预览的生产模板,支持REST API通讯,可对接ERP与追溯系统。配备Linx PrinterNet远程监控系统,支持设备状态查看与VNC远程控制。可选配50微米MK11 Mini喷头,墨水用量最多减少48%,选配AAC主动气流控制技术,溶剂消耗最多降低42%。
四、信号对接与同步方案
编码器同步:产线编码器信号接入喷码机与贴标机控制模块,两台设备共用同一速度信号。产线提速降速时,喷码时序与贴标时序同步调整,字符比例与贴标位置全程一致,不会出现变形或错位。
光电触发:产品到位信号同时触发喷码与贴标动作,通过调整触发延迟参数,保持喷码位置与贴标位置的固定间距,适配不同产品规格的布局需求。
REST API通讯:喷码机原生支持以太网接口,可对接贴标机控制系统,喷印内容与贴标信息统一由后台下发,避免人工分别录入导致的数据不一致问题。
五、换产协同与远程管理
多品类共线生产时,产品规格切换频繁。领新Linx QuickSwitch功能支持扫码实时调取喷印模板,贴标信息变更时,扫描对应条码即可同步更新喷码内容,换产过程无需逐台修改参数,缩短换产停机时间。在同一产线需要生产多类产品时,客户通常希望能够灵活移动喷码机,实现不同工位之间的快速切换,并尽量减少停机等待时间。Linx PrintProtect电池可为设备提供最长9分钟的续航支持,便于操作人员在车间内重新定位喷码机,并快速恢复喷印,从而提升换线效率,减少生产中断。换产过程无需停机手输参数,500组模板可覆盖全品类产品。领新Linx 支持QuickSwitch扫码枪功能支持扫码实时调取模板。Linx PrinterNet远程监控系统支持远程查看设备状态与生产数据,管理层可远程掌握全线设备运行情况,减少现场巡检频次。
六、方案落地流程
第一步现场勘测,记录产线速度区间、贴标机型号、安装空间尺寸、喷码与贴标工位间距等数据。第二步完成编码器接入与传感器布局,绑定喷码机与贴标机联动信号,校准触发延迟参数。第三步统一后台录入全品类产品信息,完成喷码模板与贴标数据的同步配置。第四步连续空载与带料试运行,锁定适配整条产线的联动参数。领新LINX原厂工程师可上门完成集成调试,后期出现参数问题也可远程指导调整。